

در مهندسی فرآیند، خطوط انتقال نفت، گاز، پتروشیمی و تأسیسات صنعتی، شناخت رفتار مایعات هنگام عبور از مقاطع تنگ و شیرهای صنعتی نقشی حیاتی در تضمین ایمنی و تداوم تولید دارد. بسیاری از اختلالات عملکردی و افت راندمان تجهیزات، حاصل رفتارهای پیچیده ترمودینامیکی و مکانیکی سیال در شرایط عملیاتی دشوار است. برای آشنایی با این رخدادها، نیازی به پیشزمینه عمیق در ریاضیات مکانیک سیالات نیست؛ بلکه کافی است فرآیند را مانند عبور آب از یک مسیر پرپیچوخم و گلوگاههای تنگ تجسم کنیم. مقاله مرجع «مبانی کاویتاسیون» (An Introduction to Cavitation Fundamentals) اثر پروفسور کریستوفر برنن (Christopher E. Brennen)، به تشریح علمی و ریشهای این پدیده پرداخته است. این راهنما با بیانی شفاف و در عین حال فنی، ریشهها، مراحل شکلگیری، عواقب و راهکارهای مهار آن را در تجهیزات پایپینگ و کنترل جریان بررسی میکند.
پدیده کاویتاسیون چیست و چه تفاوتی با جوشش دارد؟
برای درک کاویتاسیون، ابتدا باید پدیده ساده «جوشیدن» را مرور کنیم. همه ما میدانیم که اگر به آب درون یک کتری گرما بدهیم، دمای آن افزایش یافته و در ۱۰۰ درجه سانتیگراد شروع به تبخیر میکند؛ این تبخیر ناشی از افزایش دما در فشار ثابت جو رخ میدهد. اما مایعات یک ویژگی شگفتانگیز دیگر نیز دارند: اگر بدون تغییر دما، فشار محیط اطراف آنها را به اندازه کافی پایین بیاوریم، مایع در همان دمای معمولی یا سرد محیط شروع به تبخیر میکند. این سطح فشار بحرانی را «فشار بخار اشباع» مینامند.
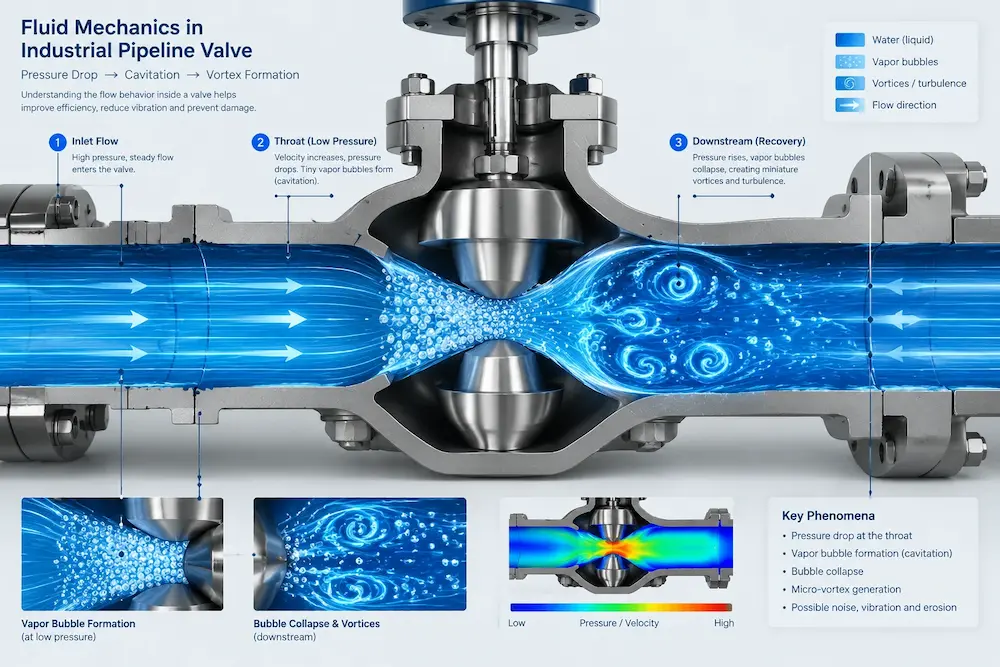
پدیده کاویتاسیون دقیقاً در همین نقطه متولد میشود؛ یعنی تشکیل حبابها یا حفرههای بخار در یک مایع در اثر افت موضعی فشار هیدرودینامیکی تا سطحی کمتر از فشار بخار، بدون آنکه دمای سیال افزایش یابد. این رویداد فیزیکی یکی از بنیادینترین پدیدههای مخرب هیدرودینامیکی در خطوط لوله و پمپها به شمار میرود. زمانی که مایع با سرعت از یک بخش باریک درون شیر عبور میکند، فشار استاتیکی آن ناگهان فرو میریزد و شرایط را برای تبخیر سرد سیال فراهم میسازد.
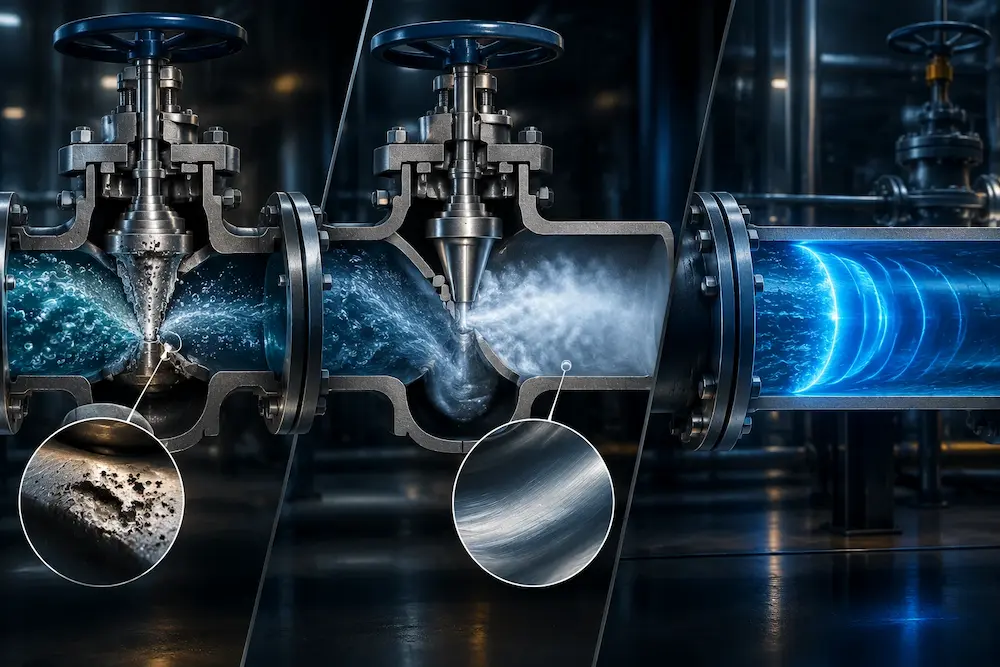
مکانیزم و دینامیک تشکیل حباب: جوانهزایی مایعات
مایعات خالص در تئوری مقاومت کششی بالایی دارند و میتوانند بدون شکست ساختاری تا فشارهای بسیار منفی کشیده شوند. با این حال، در کاربردهای صنعتی واقعی، مایعات هرگز خالص نیستند. بر اساس یافتههای برنن، کاویتاسیون به کمک عاملی به نام «جوانهزایی» (Nucleation) آغاز میشود:
1. جوانهزایی ناهمگن (Heterogeneous Nucleation)
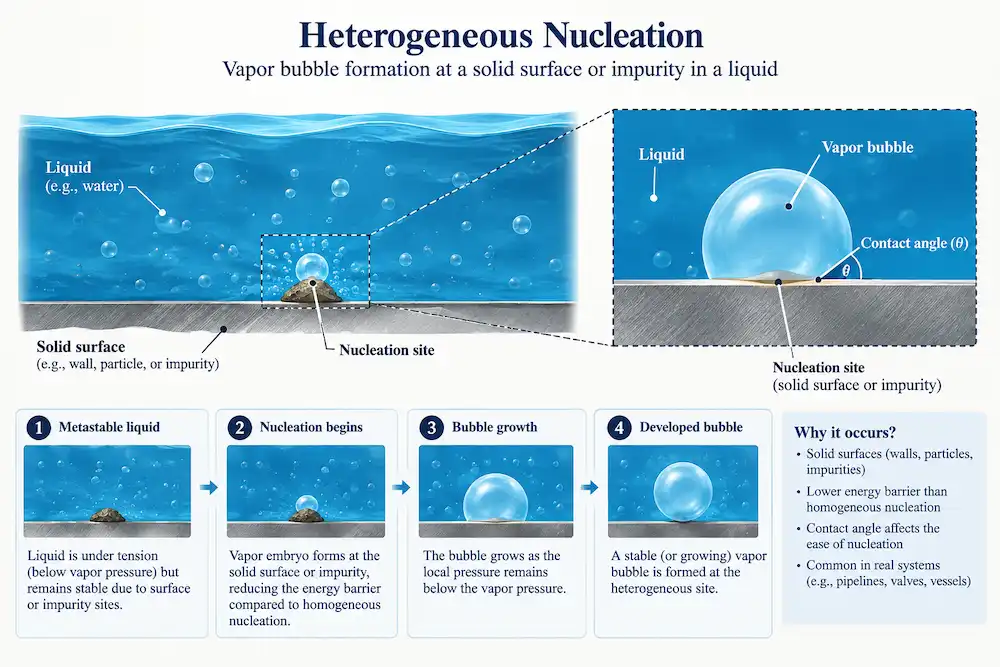
در سیالات و جریانهای صنعتی، با مایعی کاملاً خالص و ایدهآل روبهرو نیستیم؛ بلکه درون جریان، ذرات معلق میکروسکوپی و بر روی سطوح داخلی لولهها، نشیمنگاه (سیت) و مجرابند (پلاگ) کنترل ولو، ناهمواریها و شیارهای بسیار ریزی در مقیاس میکرومتر وجود دارند. از دیدگاه ترمودینامیکی، یک مایع کاملاً خالص و عاری از هرگونه نقص، مقاومت کششی فوقالعادهای در برابر گسست مولکولی دارد و به این سادگیها تبخیر نمیشود. با این حال، وجود همین ذرات جامد و درزهای میکروسکوپی جداره، نقاط ضعف ساختاری بزرگی در پیوستگی سیال ایجاد میکنند.
درون این شکافهای باریک، بستههای بسیار کوچکی از گازهای حلنشده هوا یا گازهای فرآیندی به دام میافتند که از طریق کشش سطحی و آلودگیهای سطحی روی فصل مشترک گاز و مایع پایدار میمانند. این ریزحبابهای گازی حلنشده (Microbubbles) که ابعادی عمدتاً بین ۵ تا ۱۰۰ میکرومتر دارند، قادرند تقریباً به صورت نامحدود در سیال دوام بیاورند و حذف کامل آنها از جریانهای پرحجم خطوط پایپینگ عملاً ناممکن است. این ریزحبابهای معلق یا به دام افتاده در جداره، دقیقاً همان «هستههای کاویتاسیون» (Cavitation Nuclei) هستند. به محض اینکه مایع پرسرعت به ناحیه افت فشار شدید برسد، تعادل کشش سطحی این هستهها برهم میخورد؛ گاز محبوس شروع به انبساط کرده و به عنوان بستر اولیه، بخار مایع اطراف را به درون خود میکشد تا رشد انفجاری حبابهای ماکروسکوپیک کاویتاسیون آغاز شود.
2. جوانهزایی همگن (Homogeneous Nucleation)
جوانهزایی همگن (Homogeneous Nucleation): تشکیل خودبهخودی حفرهها به دلیل جنبشهای حرارتی تصادفی میان مولکولهای مایع، که صرفاً در شرایط آزمایشگاهی و تنشهای بسیار بالا رخ میدهد.
مراحل پنجگانه چرخه عمر کاویتاسیون
بر اساس معادله مشهور «ریلی-پلاست» (Rayleigh-Plesset)، رفتار حباب در یک جریان گذرا شامل پنج مرحله کاملاً متمایز است:
- مرحله ۱: شروع (Inception): سیال به تنگترین مقطع عبوری (ناحیه Vena Contracta) میرسد؛ سرعت به حداکثر و فشار به حداقل کاهش مییابد و هستهها فعال میشوند.
- مرحله ۲: رشد انفجاری (Growth): با تداوم فشار پایین، حبابها با سرعتی فزاینده متورم شده و حجم آنها متناسب با توان سوم زمان افزایش مییابد تا به حداکثر ابعاد خود برسند.
- مرحله ۳: فروریزش فاجعهبار (Catastrophic Collapse): سیال از گلوگاه عبور کرده و وارد بخش وسیعتر میشود. با کاهش سرعت، فشار مجدداً بازیابی میشود (Pressure Recovery). حبابهای بخار توان مقاومت در برابر این فشار بازگشتی را ندارند و طی چند میکروثانیه به شدت منقبض میشوند.
- مرحله ۴: تغییر شکل و ناپایداری ریلی-تیلور: فروریزش حباب در مجاورت دیواره فلزی متقارن باقی نمیماند. مایع اطراف با شتاب به مرکز حباب هجوم میبرد و یک «ریزجت سیال» (Microjet) با سرعت چند صد متر بر ثانیه ایجاد میکند که مستقیم به سمت سطح فلز شلیک میشود.
- مرحله ۵: امواج شوک و گسیل انرژی: گازهای غیرقابلمیعان به دام افتاده در کانون حباب فشرده شده و دمای موضعی آنی به هزاران کلوین میرسد. در اثر این برخورد، موج ضربهای شدیدی (Shock Wave) با توان تخریبی فوقالعاده ساطع میگردد.
چرا پدیده کاویتاسیون تجهیزات صنعتی را تخریب میکند؟
برخورد مداوم میلیونها ریزجت مایع و امواج شوک پرانرژی به سطوح داخلی شیرآلات، پدیدهای به نام «خستگی سطحی» (Surface Fatigue) ایجاد میکند. این ضربات مکانیکی مکرر موجب ریزترکهای موضعی، تغییر شکل پلاستیک و در نهایت کنده شدن ذرات میکروسکوپی فلز میشوند. سطح تخریبشده ظاهری اسفنجی، ناهموار و کریستالی مات پیدا میکند که مشخصه بارز سایش کاویتاسیونی است.
این فرسایش متوالی، اصلیترین علت خرابی کنترل ولو در خطوط پرفشار فرآیندی محسوب میشود. زمانی که اجزای داخلی نظیر پلاگ (Plug)، سیت (Seat Ring) یا کیج (Cage) بر اثر پدیده کاویتاسیون منهدم شوند، آببندی داخلی شیر از بین رفته و کنترل دبی غیرممکن میگردد. این تخریب هیدرودینامیکی نه تنها به افت کارایی تجهیز منجر میشود، بلکه به لرزشهای شدید سازهای و تولید صداهای ناهنجار میانجامد.
اثرات نوسانات جریانی بر عملگرها و محرکهای صنعتی
خسارتهای ناشی از فشارهای ضربهای کاویتاسیون صرفاً به اجزای در تماس با سیال محدود نمیشود. امواج ضربهای با بسامد بالا، لرزشهای مکانیکی سنگینی تولید میکنند که در امتداد ساقه شیر (Stem) به سمت بالا منتقل میشوند. این ارتعاشات پیوسته به مجموعه فنرها، دیافراگمها، پکینگهای آببندی و پوزیشنرها (Positioners) آسیب جدی میزنند. در چنین شرایطی، نیاز به خدمات تخصصی در زمینه تعمیر اکچویتور امری اجتنابناپذیر است؛ چرا که فرسودگی ناشی از بارهای دینامیکی حلنشده، پایداری محرک را مختل کرده و فرآیند تنظیم موقعیت باز یا بسته بودن شیر را با خطا همراه میسازد.
در صورت تداوم جریان ناپایدار و بیتوجهی به بازرسیهای دورهای، کل سامانه کنترل دبی از کالیبراسیون خارج شده و لزوم اجرای فرآیندهای بازسازی و تعمیر کنترل ولو را دوچندان میکند تا از توقف اضطراری کل خط تولید جلوگیری شود.
راهکارهای کاهش و مهار آسیب کاویتاسیون
پروفسور برنن در تشریح اصول کنترل کاویتاسیون، سه رویکرد مهندسی اساسی را برمیشمارد:
- طراحی بر مبنای عدد کاویتاسیون: عدد کاویتاسیون معیاری بدونبعد است که رابطه میان فشار استاتیکی بالادست و سرعت جریان را توصیف میکند. با افزایش فشار پایه خط یا تقسیم افت فشار در چند مرحله (Multi-Stage Pressure Drop)، مقدار از حد بحرانی شروع کاویتاسیون بالاتر نگه داشته میشود تا شرایط تشکیل حباب پدید نیاید.
- استفاده از پوششها و لاینرهای انعطافپذیر (Flexible Coatings): یافتههای تجربی نشان میدهد استفاده از مواد الاستومری یا لایههای انعطافپذیر روی مرز جامد، جهت ریزجت را معکوس کرده و آن را از سطح دور میسازد.
- اثرات حرارتی و ترمودینامیکی (Thermodynamic Effects): در مایعات با دمای کاری نزدیک به نقطه جوش یا هیدروکربنهای مایع، فرآیند تبخیر گرماگیر بوده و با خنکسازی موضعی فصل مشترک، سرعت رشد و کلاپس حبابها را تعدیل میکند؛ این پدیده تحت عنوان «مزیت ترمودینامیکی» شناخته میشود.